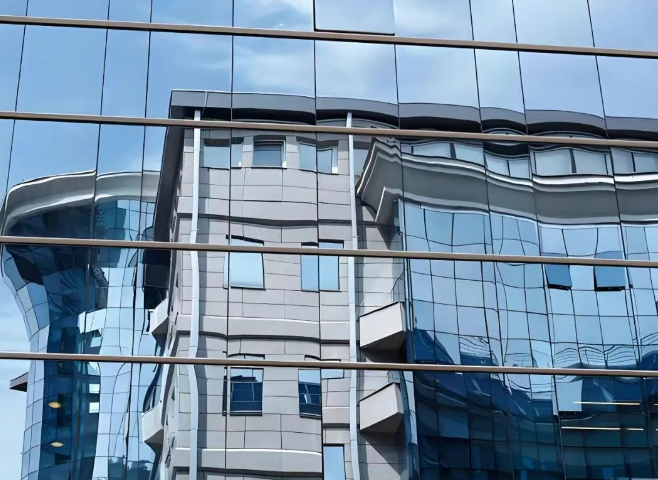
玻璃幕墙不平整(光影畸变)成因与解决办法
玻璃幕墙出现光影畸变,核心是生产、选材、设计、安装四大环节共同作用的结果,以下为精简梳理。
一、生产环节影响
钢化因素钢化加热、冷却温度不均,会让玻璃各向弯曲;钢化炉辊道变形、磨损,也会降低玻璃平整度。控制要点:稳定均匀控温,定期维护设备。
中空因素卧式封胶易使玻璃自重下弯形成微负压;气压、温度变化会让中空玻璃外鼓 / 内凹。控制要点:改用立式封胶、加装呼吸管、充惰性气体。
镀膜因素镀膜不增加变形,但会提升反射率,让畸变更明显;Low‑E 玻璃多反射干涉会加剧光学变形。控制要点:严控玻璃平行度,降低反射干涉。
二、玻璃选材问题
板块面积越大,变形与畸变越显著。
玻璃厚度不足、刚度不够,变形会明显增大。
外片夹层玻璃有效厚度偏小、刚度不足,会主导温差变形,加重畸变。
三、设计环节问题
大板块极限设计、挠度无余量,风荷载下玻璃易变形;常规挠度按 L/60 控制,极限设计无余量会加剧不平整。设计建议:控制分格尺寸,挠度预留约 30% 余量。
四、安装工艺问题
受力不均:压块点连接受力、螺栓松紧不一、胶条不一致,导致玻璃扭曲。
施工偏差:龙骨安装不平,玻璃安装后不平整。安装要点:统一胶条、规范压块与螺栓施工、严控龙骨精度。
五、提升平整度核心方法
选用优质原片,优选半钢化夹胶减少应力斑。
大板块适当加厚玻璃,提升刚度是最有效手段。
合理匹配玻璃反射率,兼顾视效与变形控制。
优先单元幕墙,明框用通长压板,受力更均匀。
标准化安装,用定扭矩工具,避免强制变形。
就近加工,减少气压差影响。